





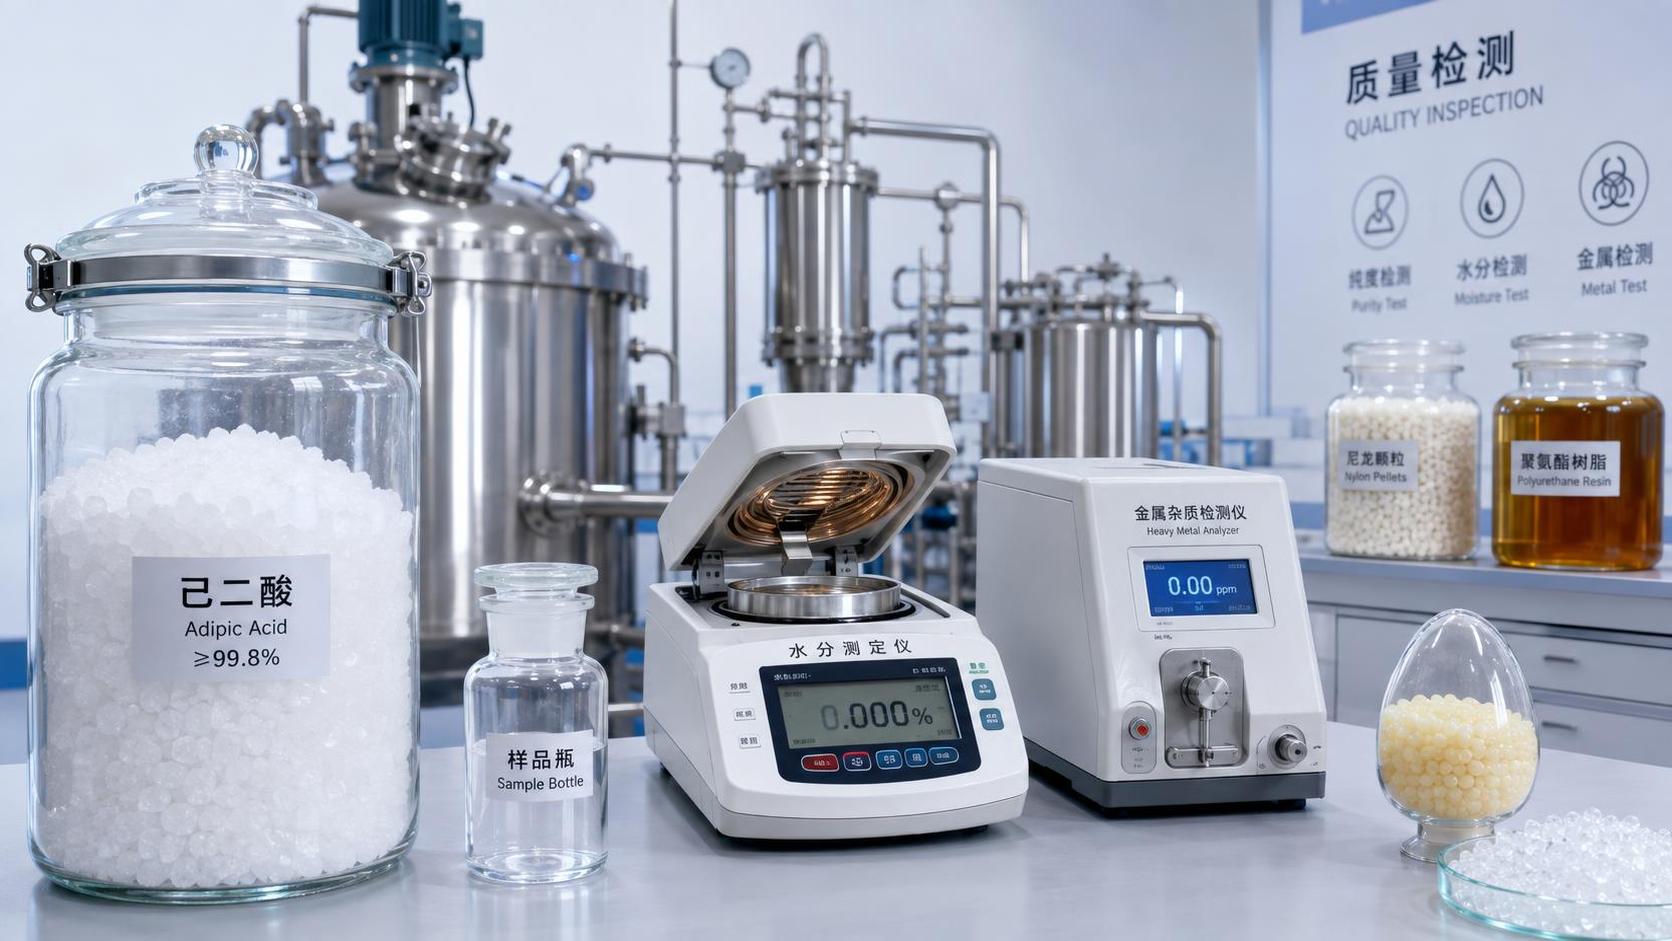
Dans la production de nylon et de polyuréthane, l’Acide adipique ne doit pas être évalué sur la seule base de son dosage. Un matériau peut satisfaire à une exigence de pureté élevée tout en créant des problèmes si son taux d’humidité, sa couleur, sa teneur en métaux, sa teneur en matières insolubles ou son profil d’impuretés organiques diffèrent de la référence du procédé. La question essentielle est de savoir si la qualité fournie se comportera de manière constante lors de la formation de sel, de l’estérification, de la polycondensation, de la filtration et quant à l’aspect du produit final.
Pour le contrôle de la qualité et de la sécurité, la spécification la plus utile n’est donc pas une description générique de « qualité industrielle », mais un ensemble de paramètres liés à la voie de polymérisation prévue. La production de nylon 6,6 est particulièrement sensible à l’équilibre stœchiométrique et aux contaminants générant de la couleur, tandis que les polyols de polyester destinés au polyuréthane dépendent fortement du contrôle de l’eau, de la gestion de l’indice d’acide et de l’élimination fiable des sous-produits de réaction.
La pureté est nécessaire, mais elle ne définit pas l’aptitude à la polymérisation
L’Acide adipique est un acide dicarboxylique à six atomes de carbone utilisé principalement pour former des sels de nylon 6,6 avec l’hexaméthylènediamine et pour produire des polyols de polyester à base d’adipate avec des glycols. Dans les deux voies, l’équilibre des groupes fonctionnels détermine l’architecture du polymère. Le résultat du dosage indique la proportion d’acide ciblé, mais n’explique pas ce qui constitue la fraction restante ni le comportement de celle-ci dans les conditions de réaction.
Pour le nylon 6,6, une réduction de la teneur effective en acide dicarboxylique peut modifier l’équilibre entre carboxyles et amines. Même un écart stœchiométrique relativement faible peut modifier la masse moléculaire, la distribution des groupes terminaux, la viscosité à l’état fondu et la régularité du comportement lors du filage ou du moulage en aval. La question n’est pas simplement de savoir si le matériau atteint un seuil de pureté, mais si chaque lot apporte la même quantité d’acide actif utilisée dans le calcul du sel de l’usine.
Pour les applications de polyuréthane, l’Acide adipique réagit couramment avec des diols tels que l’éthylène glycol, le diéthylène glycol, le 1,4-butanediol ou le néopentyl glycol afin de produire des polyols de polyester. Ici, les acides non ciblés peuvent affecter l’indice d’acide, l’indice d’hydroxyle, la distribution des masses moléculaires et le temps d’estérification. Un résultat de dosage élevé ne dispense pas de comprendre les acides apparentés, les acides monocarboxyliques et les résidus non réactifs.
L’examen du certificat d’analyse doit donc distinguer le dosage réalisé selon la méthode indiquée du profil complet des impuretés. Comparer les chiffres de différents fournisseurs sans confirmer la méthode analytique, la base de déclaration et l’état de l’échantillon peut conduire à une équivalence trompeuse.
L’humidité affecte le contrôle de la réaction bien avant de devenir visible
L’eau est l’un des paramètres qualité les plus déterminants, car elle modifie le contrôle du procédé plutôt que le seul aspect du produit. Lors de la fabrication de polyols de polyester, l’estérification génère déjà de l’eau comme sous-produit de réaction. L’eau supplémentaire introduite par la matière première augmente la charge d’élimination de l’eau et peut retarder l’atteinte de l’indice d’acide requis. Elle peut également compliquer l’interprétation des données de fin de lot lorsque l’indice d’acide, la viscosité et l’indice d’hydroxyle sont contrôlés conjointement.
Le risque se poursuit lors de la fabrication de polyuréthane. Les isocyanates réagissent avec l’eau pour former du dioxyde de carbone et des structures d’urée. L’humidité introduite par un système de polyol de polyester peut ainsi contribuer à des irrégularités de moussage, des vides, des variations de viscosité ou des changements des propriétés du matériau durci. L’Acide adipique d’origine peut ne plus être présent sous forme d’acide libre à ce stade, mais son humidité initiale peut encore influencer la chimie du lot de polyol.
Pour la préparation de sels de nylon, l’humidité peut être moins perturbatrice sur le plan chimique lorsque le matériau est délibérément dissous, mais une teneur en eau variable peut néanmoins affecter les calculs de bilan massique, le comportement de manipulation et la stabilité au stockage. L’absorption d’humidité pendant le transport ou le stockage en entrepôt peut provoquer l’agglomération, une mauvaise fluidité et des performances irrégulières des systèmes d’alimentation.
Les limites d’humidité doivent être adaptées au procédé et non copiées à partir d’une spécification non pertinente. La procédure de réception est également importante : un échantillon prélevé sur une couche superficielle sèche d’un sac partiellement compacté peut ne pas représenter l’état de l’ensemble de l’emballage. Un échantillonnage en système fermé, des essais rapides et une protection contre l’humidité ambiante réduisent cette source d’incertitude.
La couleur est un signal d’alerte précoce, et pas seulement une exigence esthétique
La couleur est souvent exprimée en valeur APHA/Hazen pour une solution aqueuse ou un produit fondu, selon la méthode du fournisseur. La méthode doit être précisée, car les valeurs obtenues dans différentes conditions de préparation ne sont pas automatiquement comparables. Une faible couleur initiale est précieuse, mais la stabilité de la couleur lors du chauffage est souvent plus pertinente pour les producteurs de polymères.
Dans le nylon 6,6, les impuretés générant de la couleur peuvent devenir plus visibles pendant la polymérisation à haute température et la transformation à l’état fondu. Le polymère obtenu peut présenter un jaunissement, une teinte irrégulière ou une aptitude réduite aux formulations et fibres de couleur claire. Dans les polyols de polyester, la couleur initiale peut augmenter durant l’estérification, notamment en présence de traces de métaux ou de résidus organiques oxydables. La couleur du système de polyuréthane final est alors influencée non seulement par les pigments et additifs, mais aussi par la couleur intrinsèque du polyol.
La couleur doit être interprétée en parallèle avec la teneur en fer, les impuretés sensibles à l’oxydation, la durée de stockage et l’historique thermique. Un seul résultat de faible couleur sur un échantillon frais ne prouve pas que le matériau restera stable en couleur pendant une réaction prolongée à haute température. Lorsque l’apparence est essentielle, un petit essai de procédé contrôlé ou une évaluation de la stabilité thermique de la couleur peut être plus informatif qu’une simple valeur de couleur à réception.
La contamination par le fer et d’autres métaux peut avoir des effets disproportionnés
Le fer est couramment contrôlé, car la contamination par des métaux à l’état de traces peut favoriser la décoloration et les réactions d’oxydation dans les systèmes organiques. Il peut être introduit par les équipements de production en amont, les réservoirs de stockage, les conduites de transfert, le contact avec les emballages ou une contamination lors de la manipulation. Le fer n’est pas le seul métal pertinent : l’adéquation d’une qualité peut également dépendre des limites et des pratiques de déclaration concernant le cuivre, le manganèse, le chrome ou d’autres métaux lorsque la formulation en aval y est sensible.
La préoccupation pratique est la constance. Une usine peut tolérer un niveau défini et faible de métaux sans impact mesurable, tandis que des dépassements intermittents créent des variations de couleur inexpliquées d’un lot à l’autre ou une stabilité réduite. Pour cette raison, le maximum déclaré par un fournisseur doit être examiné avec la régularité de son historique de lots, plutôt que traité comme un élément de qualification ponctuel.
L’analyse du fer est également un indicateur utile du contrôle plus global de la contamination. Un résultat dans les limites ne prouve pas l’absence de tous les contaminants de procédé, mais une augmentation inattendue peut justifier un examen supplémentaire de l’intégrité des emballages, des équipements de transfert et de la séparation des lots.
Les acides organiques apparentés affectent le contrôle de la masse moléculaire
L’Acide adipique commercial peut contenir des acides dicarboxyliques apparentés formés dans les voies de production par oxydation, y compris l’acide succinique et l’acide glutarique. Ces composés sont également difonctionnels ; leur présence n’empêche donc pas nécessairement la formation du polymère. Cependant, ils modifient la structure moléculaire moyenne et peuvent influencer le comportement de cristallisation, les caractéristiques de fusion, la viscosité du polymère et la reproductibilité des performances à l’usage final.
Les acides monocarboxyliques ou autres impuretés organiques monofonctionnelles sont plus problématiques. Dans un système de polymérisation par condensation, un composant monofonctionnel peut agir comme agent de terminaison de chaîne, réduisant la masse moléculaire atteignable. L’effet dépend de la concentration et de la tolérance du procédé aux variations de masse moléculaire, mais le mécanisme est important : les « impuretés organiques totales » sont moins utiles que de savoir si les impuretés sont difonctionnelles, monofonctionnelles, inertes, volatiles ou génératrices de couleur.
Les solvants résiduels, les intermédiaires d’oxydation, les résidus contenant des nitrates ou d’autres composés spécifiques au procédé doivent être évalués selon la voie de fabrication du fournisseur et l’application du polymère. Une spécification générale des impuretés sans composants identifiés peut être insuffisante lorsque le matériau est utilisé dans des plastiques techniques haute performance, des revêtements transparents ou des élastomères de polyuréthane étroitement contrôlés.
Les matières insolubles, les cendres et la contamination des emballages constituent des risques pour le procédé
Les matières insolubles sont fréquemment sous-estimées, car elles peuvent ne représenter qu’une faible fraction massique. Pourtant, les particules qui ne se dissolvent pas ou ne réagissent pas peuvent obstruer les filtres, créer des défauts de type gel, augmenter la fréquence de nettoyage des équipements ou apparaître comme une contamination visible dans les produits polymères de couleur claire. La teneur en cendres fournit une autre indication des résidus inorganiques, mais ne doit pas être utilisée en remplacement de l’inspection des particules ou de l’analyse des métaux.
L’état des sacs, des doublures, des palettes et des équipements de chargement importe autant que le résultat de laboratoire. Des doublures intérieures déchirées, des emballages extérieurs humides, des particules étrangères et des fuites de poudre peuvent invalider un lot par ailleurs acceptable. L’inspection à réception doit relier l’état de l’emballage à la libération par le laboratoire, plutôt que de les traiter comme des contrôles distincts.
La séparation en entrepôt réduit également les erreurs évitables d’identification et de contact croisé. Les acides ayant différentes utilisations en aval peuvent sembler similaires sous forme de solides ou de poudres cristallins blancs ; par exemple,l’Acide salicylique présente une spécification et un profil d’utilisation distincts et ne doit jamais être substitué ou manipulé conjointement en supposant que tous les acides organiques sont interchangeables sur le plan opérationnel.
Les propriétés thermiques facilitent les contrôles d’identité, mais ne remplacent pas les essais complets
Le point de fusion ou l’intervalle de fusion est utile pour confirmer l’identité du matériau et détecter une contamination importante. L’Acide adipique pur présente un comportement de fusion caractéristique, tandis qu’un intervalle de fusion abaissé ou élargi peut indiquer la présence d’humidité, d’impuretés ou d’un matériau mélangé. Cependant, l’essai du point de fusion n’est pas suffisamment sensible pour établir à lui seul l’adéquation à une utilisation de qualité polymère.
Un lot peut présenter un intervalle de fusion acceptable tout en contenant suffisamment de contaminants à l’état de traces pour influencer la couleur du polymère, l’équilibre des groupes terminaux ou les performances de filtration. Les données thermiques doivent être considérées comme un contrôle complémentaire rapide, avec le dosage, l’eau, la couleur, les métaux, les matières insolubles et l’analyse des impuretés.
Les critères de libération doivent refléter la voie de fabrication
Un plan de contrôle à réception pertinent relie généralement chaque paramètre à un risque de production défini. Le dosage appuie les calculs stœchiométriques ; l’humidité appuie le contrôle de l’estérification et des isocyanates ; la couleur et le fer appuient la stabilité de l’apparence ; les acides apparentés et les monoacides appuient la régularité de la masse moléculaire ; les matières insolubles et les cendres appuient la filtration et la propreté. Ce lien évite l’erreur fréquente consistant à accepter un lot techniquement conforme mais inadapté à une fenêtre de procédé spécifique.
La traçabilité des lots est tout aussi importante. Le numéro de lot, la date de production, le certificat du fournisseur, l’état de l’emballage, l’échantillon conservé, la méthode d’essai et tout écart par rapport à la qualité approuvée doivent rester associés tout au long de l’utilisation en production. Lorsqu’un lot de polymère présente une variation inattendue de couleur, de viscosité, d’indice d’acide ou de propriétés mécaniques, cet enregistrement permet d’examiner la contribution de la matière première au lieu de la présumer.
Le contrôle qualité de l’Acide adipique consiste en définitive à maîtriser les variations, et non seulement à confirmer l’identité. La spécification la plus fiable est celle qui reconnaît comment une impureté ou une propriété physique particulière traverse le procédé et devient un risque mesurable dans la production de nylon ou de polyuréthane.
Laissez un message
Si vous êtes intéressé par nos produits et souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dès que possible.