





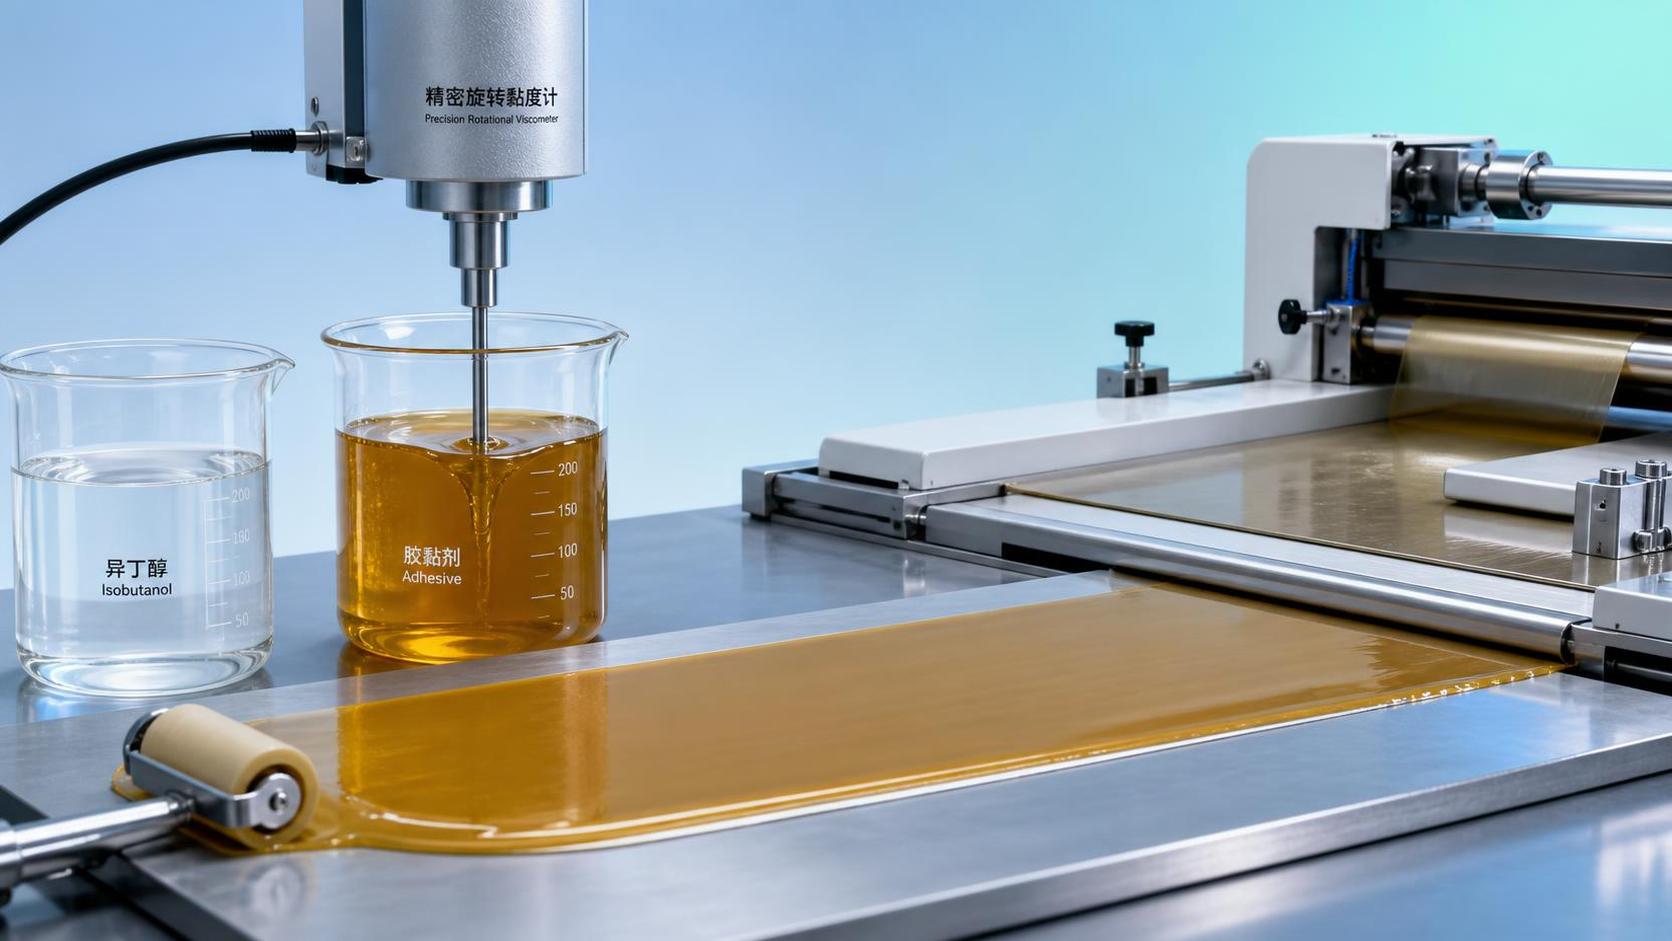
Le temps ouvert et la viscosité d'application sont liés, mais ne constituent pas la même propriété. Dans un adhésif à base de solvant, l'isobutanol peut influencer les deux en modifiant la phase liquide autour de la résine, de l'agent tackifiant, du caoutchouc ou du liant réactif. En pratique, cela se traduit souvent par un film adhésif plus facile à travailler lors de l'étalement, du rouleautage, de la pulvérisation ou de l'assemblage, à condition que le système de solvants reste compatible avec l'ensemble de la formulation et les conditions du substrat.
L'isobutanol présente un profil d'évaporation modéré par rapport aux solvants plus légers et plus rapides. Utilisé comme solvant ou co-solvant, il peut ralentir la vitesse à laquelle le film adhésif humide perd son solvant. Cette perte plus lente peut préserver le pouvoir collant de surface suffisamment longtemps pour permettre l'alignement et l'assemblage des pièces. Elle peut également réduire la tendance de l'adhésif à former des fils ou à devenir difficile à étaler avant la fin de l'étape d'assemblage prévue.
Le temps ouvert est déterminé par l'ensemble du système de solvants
Le temps ouvert est la période suivant l'application pendant laquelle un adhésif peut encore mouiller la surface opposée et former une liaison efficace. L'ajout d'isobutanol ne crée pas une augmentation fixe du temps ouvert, car le résultat dépend de la solubilité de la résine, de la teneur en solides, de l'épaisseur du film, de la circulation d'air, de la température du substrat et des autres solvants présents.
Sa contribution est particulièrement visible lorsqu'il remplace une partie d'une fraction de solvants à évaporation très rapide. Le film adhésif reste liquide ou collant plus longtemps, offrant une plus grande latitude pour positionner de grandes feuilles, des stratifiés, des panneaux isolants, des éléments de finition ou des composants irréguliers. Cette latitude n'est utile que jusqu'à ce que le film devienne trop humide pour le mécanisme de collage. Les adhésifs de contact, par exemple, nécessitent une évacuation suffisante du solvant avant que les surfaces soient mises en contact. Prolonger le temps ouvert sans confirmer le stade correct de séchage au toucher ou de séchage avant collage peut entraîner un piégeage de solvant, une réduction de l'adhérence initiale, des cloques ou un déplacement ultérieur de la liaison.
Un temps ouvert long et un temps de séchage long doivent donc être évalués séparément. Un film peut rester apte au collage tout en perdant son solvant à une vitesse utile. À l'inverse, une couche épaisse peut rester visiblement humide tout en développant un état de surface qui ne se transfère plus correctement vers le second substrat. L'apparence du film seule est un indicateur peu fiable ; le transfert du pouvoir collant et le développement de la liaison sous la pression d'assemblage réelle fournissent des informations plus utiles.
Pourquoi la viscosité change souvent après l'ajout d'isobutanol
L'ajustement de la viscosité ne consiste pas simplement à diluer. L'isobutanol modifie l'équilibre entre les chaînes polymères, les résines dissoutes, les charges et le solvant environnant. S'il constitue un bon solvant pour le système liant, il peut améliorer la solvatation de la résine et produire un écoulement plus lisse et plus uniforme. Dans un autre système, notamment proche de sa limite de solubilité, le même ajout peut réduire la viscosité moins que prévu, provoquer un trouble ou perturber la structure de gel qui donne sa consistance à l'adhésif.
Pour les adhésifs contenant des épaississants, des élastomères ou des charges à grande surface spécifique, la viscosité mesurée peut être trompeuse si la méthode d'essai n'est pas contrôlée. Un lot peut afficher la valeur cible à faible cisaillement dans un récipient tout en se comportant mal dans un pistolet de pulvérisation, une filière à fente, une enduiseuse à rouleaux ou une conduite de transfert étroite. L'isobutanol peut modifier la réponse au cisaillement ainsi que la valeur de viscosité unique. La question pertinente est de savoir si l'adhésif assure un poids de revêtement stable et un film continu à la vitesse de cisaillement d'application.
La température ajoute une autre source de variation. Une formulation ajustée dans une zone de mélange chaude peut devenir sensiblement plus épaisse au point d'application dans un espace de travail plus frais. Parallèlement, la perte de solvant d'un seau ouvert, d'une cuve de recirculation ou d'un tuyau mal étanché peut progressivement augmenter la viscosité. Une formulation qui repose sur l'isobutanol pour assurer un équilibre d'évaporation contrôlé doit être évaluée après un temps de maintien réaliste, et pas uniquement immédiatement après le mélange.
Mouillage, écoulement et comportement des bords
Une viscosité apparente plus faible peut améliorer le mouillage, mais une réduction excessive peut créer un autre ensemble de défauts. Sur le bois, le béton, le tissu ou le papier poreux, un adhésif à faible viscosité peut pénétrer trop profondément et laisser une quantité insuffisante de matière au niveau de la ligne de collage. Sur des surfaces métalliques, plastiques ou revêtues non poreuses, il peut s'écouler depuis les bords, former des zones minces ou couler sur des assemblages verticaux.
L'isobutanol peut être utile lorsqu'une formulation nécessite un meilleur nivellement sans passer entièrement à un mélange de solvants plus rapide et plus agressif. Sa fonctionnalité alcool polaire peut favoriser la compatibilité dans les systèmes contenant certaines résines ou certains additifs polaires, tandis que son comportement d'évaporation peut maintenir le film maniable pendant l'application. La compatibilité doit néanmoins être vérifiée avec chaque ingrédient majeur. Un mélange clair au début de la production ne prouve pas sa stabilité après stockage, cyclage thermique ou exposition à l'humidité.
- Formation de fils lors de l'application au rouleau ou au pinceau : cela peut indiquer un écoulement insuffisant, une teneur élevée en solides, une perte partielle de solvant ou une solvatation inadéquate du polymère. Ajouter du solvant sans identifier la condition en cause peut réduire l'épaisseur de la ligne de collage sans résoudre la formation de fils.
- Développement lent de la liaison : une fenêtre ouverte plus longue peut être confondue avec une meilleure maniabilité alors que le véritable problème est une libération retardée du solvant due à un revêtement excessivement épais ou à un assemblage fermé avec une ventilation limitée.
- Revêtement irrégulier : un mauvais nivellement peut résulter de la viscosité, d'une contamination de surface, de l'énergie du substrat ou de la pression d'application. Un ajustement du solvant ne traite qu'une partie de cette chaîne.
Les modifications de formulation nécessitent une validation au niveau du procédé
Lors de l'introduction de l'isobutanol ou de la modification de sa proportion, le premier essai doit maintenir constants le grade de résine, le niveau d'agent tackifiant, l'agent de durcissement et la teneur cible en solides. Mesurez la viscosité à une température définie et avec le même instrument, le même mobile, la même vitesse et la même durée de conditionnement de l'échantillon. Appliquez ensuite l'adhésif selon la méthode de production prévue plutôt que de vous fier uniquement à un panneau d'étalement.
Les essais d'application doivent comparer l'apparence du revêtement, la continuité du film humide, le développement du pouvoir collant, la fenêtre d'assemblage utilisable et la réponse après pressage ou durcissement. Pour le collage de contact sur deux faces, évaluez à la fois le temps avant l'assemblage et la période après que la seconde couche a atteint l'état sec prévu. Pour le collage humide sur une face, observez si la fraction de solvant plus lente affecte le temps de serrage, le déplacement du montage ou la formation de vides dans un joint fermé.
Les variations d'absorption du substrat méritent une attention particulière. Un mélange de solvants qui produit un temps ouvert satisfaisant sur du métal revêtu peut perdre rapidement son solvant dans du bois non scellé ou un matériau cimentaire. L'inverse peut se produire sur des surfaces très lisses et peu poreuses, où un film reste humide plus longtemps parce que peu de solvant est absorbé. L'utilisation d'une cible de temps ouvert unique sur ces surfaces peut entraîner des variations évitables dans le temps d'assemblage.
Équilibrer l'isobutanol avec d'autres solvants
La plupart des systèmes adhésifs utilisent un mélange de solvants, car aucun solvant unique n'assure simultanément la solvatation requise de la résine, la viscosité d'application, le profil de dégazage, le mouillage et le comportement de séchage. L'isobutanol est couramment considéré comme l'un des composants de cet équilibre. Les solvants rapides peuvent assurer un dégazage initial ; les composants à vitesse moyenne favorisent l'écoulement et l'uniformité du revêtement ; les composants plus lents préservent une fenêtre d'assemblage utile. Le bon équilibre est spécifique au polymère et au procédé.
Les matières non polaires très volatiles remplissent une fonction nettement différente. Par exemple,Cyclopentane a un point d'ébullition bas et une viscosité très faible, et il est principalement utilisé dans des applications telles que l'expansion de mousse de polyuréthane et les procédés utilisant des solvants non polaires. Ses caractéristiques d'évaporation et de solvatation ne doivent pas être considérées comme un substitut à un co-solvant alcoolique dans une formulation adhésive. Toute décision de remplacement doit commencer par la compatibilité avec le liant, le comportement de dégazage et la séquence de collage requise.
La sensibilité à l'eau constitue une autre condition limite. Les systèmes de solvants contenant des alcools peuvent interagir avec l'humidité introduite par les matières premières, l'air humide, les récipients ou les substrats. Pour les adhésifs réactifs sensibles à l'humidité, même une faible variation non contrôlée de la teneur en eau peut affecter la dérive de viscosité, la durée de vie en pot, le moussage ou le comportement de durcissement. Les pratiques de stockage et de transfert doivent préserver les hypothèses de formulation utilisées lors du développement.
Interpréter les résultats sans mal diagnostiquer la cause
Lorsqu'une défaillance de liaison survient après un ajustement de viscosité ou de temps ouvert, le mode de défaillance est important. La présence d'adhésif sur les deux substrats suggère une limitation cohésive ou un durcissement incomplet ; une interface nette peut indiquer un mouillage insuffisant, une contamination, un temps de dégazage incorrect ou une faible pression d'application. Une ligne de collage qui semble appauvrie peut résulter d'une pénétration excessive, d'un étalement excessif ou d'un écoulement induit par le solvant après l'assemblage. Ces résultats nécessitent des corrections différentes, même s'ils apparaissent tous comme une faible résistance de liaison lors d'un essai simple.
L'isobutanol est particulièrement utile lorsqu'il est traité comme un levier contrôlé au sein d'un mélange de solvants défini, plutôt que comme un diluant universel. L'évaluation de son effet dans des conditions réelles de revêtement, d'assemblage et de durcissement permet de lier les objectifs de viscosité à un comportement de mise en œuvre exploitable et le temps ouvert au moment où l'adhésif peut encore former la liaison prévue.
Laissez un message
Si vous êtes intéressé par nos produits et souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dès que possible.