





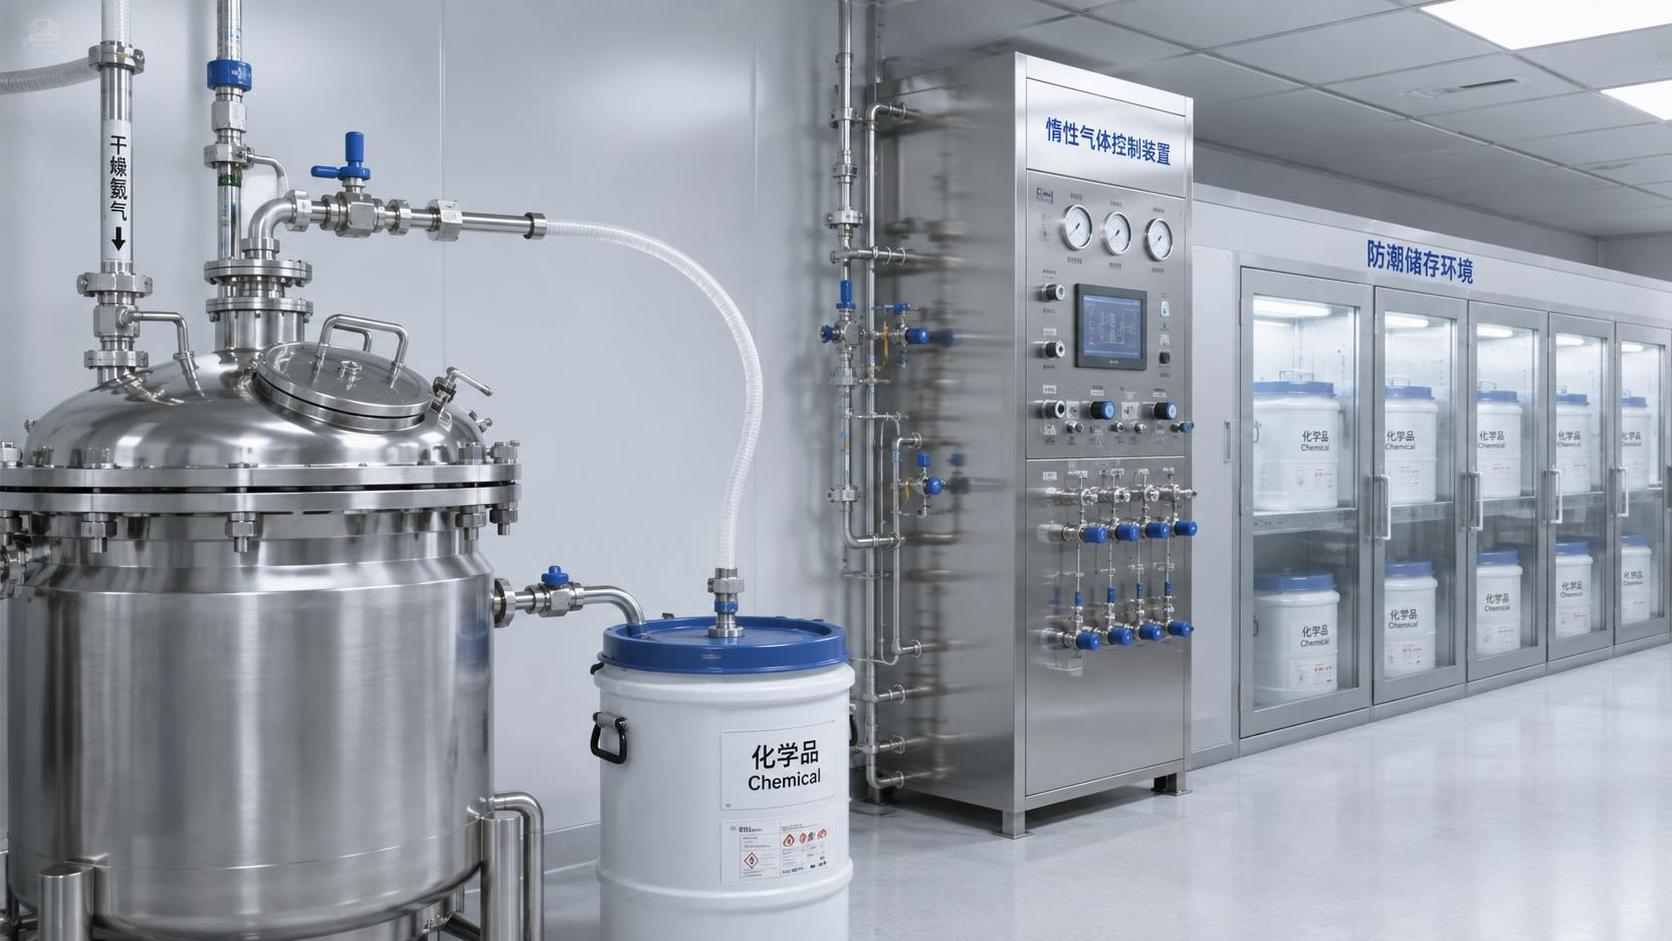
Les réactions sensibles à l’humidité peuvent échouer avant même le chargement du réacteur. Un fût peut être resté ouvert trop longtemps, un flexible de transfert peut retenir de l’air humide, ou une ligne d’azote peut être raccordée mais insuffisamment purgée. Avec le tert-butoxyde de sodium, ces lacunes apparemment mineures peuvent introduire de l’eau, réduire la force effective de la base, générer du tert-butanol et entraîner un comportement réactionnel irrégulier. Pour les équipes qualité et sécurité, l’objectif de contrôle est clair : maintenir le matériau au sec, limiter son exposition pendant la manipulation et vérifier que chaque élément du circuit de transfert convient à une base forte et réactive.
La réponse pratique ne consiste pas simplement à « utiliser de l’azote ». Une manipulation fiable exige un système contrôlé couvrant l’inspection à réception, le stockage hermétique, les équipements de transfert secs, la discipline d’inertage, les équipements de protection individuelle compatibles et les procédures de réponse aux déversements ou à une perte de confinement. Ces mêmes contrôles protègent la constance des lots et réduisent le risque de dégagement de chaleur lorsque le matériau entre en contact avec l’humidité.
Pourquoi l’exposition à l’humidité crée à la fois des problèmes de qualité et de sécurité
Le tert-butoxyde de sodium est une base alcoolate forte couramment utilisée lorsque des conditions réactionnelles sensibles à l’eau sont importantes. Le contact avec l’eau consomme le réactif actif et produit du tert-butanol ainsi que des espèces contenant de l’hydroxyde de sodium. Même en l’absence d’incident manifeste, une hydrolyse partielle peut modifier la stœchiométrie, ralentir la conversion, altérer les profils d’impuretés ou faire en sorte qu’un lot se comporte différemment d’un autre.
La préoccupation en matière de sécurité est liée, mais plus large. Le contact avec l’eau peut produire une élévation localisée de température, notamment lorsque la contamination survient dans une zone concentrée de matériau solide ou dans un système de transfert fermé. Les poussières, résidus ou matières retenues dans les vannes peuvent également réagir lorsqu’ils sont exposés à l’air humide pendant la maintenance. Une réaction qui semble maîtrisable dans un réacteur fermé peut devenir difficile à contrôler si un équipement humide, une conduite non purgée ou une méthode de nettoyage inappropriée introduit de l’eau de manière imprévue.
Le contrôle qualité doit donc considérer l’exclusion de l’humidité comme une condition de procédé plutôt que comme une préférence de laboratoire. Un produit sec ne garantit pas à lui seul un procédé sec. L’état des conteneurs, raccords, filtres, dispositifs d’échantillonnage, récipients de réception et de l’alimentation en gaz inerte doit être pris en compte dans son ensemble.
Commencer par la réception, l’emballage et l’état du stockage
Avant que le matériau n’entre dans la zone d’exploitation, inspectez le conteneur extérieur afin de détecter les joints endommagés, la corrosion, les perforations, les fermetures déformées ou tout signe de fuite du produit. Confirmez que le type d’emballage correspond à la méthode de manipulation prévue et que l’étiquette, l’identification du lot et la documentation justificative sont disponibles. Un conteneur déjà ouvert exige un niveau de contrôle différent de celui d’un emballage d’origine non ouvert, car l’humidité de l’espace de tête et l’intégrité de la fermeture peuvent déjà être incertaines.
Le stockage doit rester frais, sec et protégé de l’humidité atmosphérique. Gardez les conteneurs hermétiquement fermés lorsqu’ils ne sont pas utilisés activement. Les zones de stockage doivent empêcher l’entrée d’eau de pluie, la condensation et le contact avec des matériaux incompatibles. Ne placez pas les alcoolates sensibles à l’humidité dans des zones où un déclenchement de sprinklers, des opérations de lavage ou un nettoyage courant à base d’eau pourraient les affecter.
Pour les conteneurs partiellement utilisés, établissez une règle claire de refermeture et d’enregistrement de la date d’ouverture. L’enregistrement doit préciser si le conteneur a été maintenu sous gaz inerte sec, si un raccord déshydraté a été utilisé et si le matériau restant est toujours approuvé pour la prochaine réaction prévue. Laisser cette décision à un jugement visuel informel peut entraîner des variations évitables.
Contrôler l’ensemble du circuit de transfert, et pas seulement le conteneur source
Un point de défaillance fréquent repose sur l’hypothèse qu’un réacteur sec compense un circuit de transfert humide ou mal préparé. Ce n’est pas le cas. Les flexibles, cannes plongeuses, pompes, raccords, filtres et orifices de chargement peuvent retenir de l’humidité résiduelle après le nettoyage, la maintenance ou le stockage. Avant le transfert, confirmez que l’équipement a été séché selon une procédure de site établie et protégé contre toute recontamination.
Préparation avant le chargement
- Vérifiez que le récipient de réception est sec, fermé et adapté à un fonctionnement sous atmosphère inerte.
- Confirmez que toutes les lignes sont correctement raccordées et que les orifices inutilisés sont obturés ou isolés.
- Purgez le récipient et le circuit de transfert avec un gaz inerte sec conformément à la procédure opératoire validée.
- Contrôlez la qualité du gaz inerte. Une alimentation en azote n’est pas automatiquement assez sèche pour toutes les opérations sensibles à l’humidité.
- Assurez-vous que les dispositifs de décompression restent fonctionnels pendant l’inertage et le transfert.
- Examinez la vitesse d’ajout prévue, l’état de l’agitation, le contrôle de température et la capacité disponible du réacteur avant d’ouvrir le conteneur source.
Lorsque le produit est fourni sous forme de solution, vérifiez l’identité et la concentration du solvant par rapport à la formule prévue. Lorsqu’il est fourni sous forme solide, évaluez si la méthode de chargement peut générer de la poussière, des ponts de matière ou des résidus retenus. Les systèmes de chargement fermés offrent généralement un meilleur contrôle que l’ajout manuel à l’air libre, mais ils nécessitent toujours un séchage approprié, une mise à la terre lorsque nécessaire et une formation des opérateurs.
N’utilisez pas d’entonnoirs improvisés, de pelles humides ou de conteneurs qui ont été nettoyés puis séchés à l’air sans vérification. Un outil peut sembler sec tout en retenant suffisamment d’humidité de surface pour affecter un ajout à petite échelle ou provoquer un mottage au point de contact.
Reconnaître les signes précoces de défaillance du système de contrôle de la sécheresse
Toute perte de qualité du matériau n’est pas nécessairement visible. Toutefois, plusieurs observations doivent déclencher une investigation avant la poursuite d’une réaction : agglomération ou formation de croûtes inattendues dans un matériau solide, difficulté inhabituelle d’écoulement, comportement de pression ne correspondant pas au profil de transfert habituel, élévation de température non planifiée après le chargement, ou réaction nécessitant davantage de réactif que prévu pour atteindre son point final habituel.
Les contrôles analytiques doivent être fondés sur les spécifications approuvées du site et les exigences de la réaction. Selon le procédé, ils peuvent inclure la vérification du titre, la détermination de l’eau, l’examen de l’aspect ou la confirmation de la concentration de la solution. Le moment de test le plus utile se situe souvent avant le chargement, particulièrement après le stockage d’un conteneur ouvert ou lorsque les conditions de manipulation ont été interrompues.
Distinguer les contrôles de procédé sec de la manipulation normale des solvants
Les installations utilisent parfois des liquides hygroscopiques comme auxiliaires de séchage ou solvants de procédé, mais leur adéquation dépend de la chimie et de la conception de procédé validée. Par exemple,Diéthylène glycol est un liquide industriel hygroscopique utilisé dans des applications telles que la déshydratation du gaz naturel et comme intermédiaire chimique. Sa capacité à absorber l’eau n’en fait pas automatiquement un agent de séchage ni un milieu de procédé compatible pour les réactions au tert-butoxyde de sodium. L’introduction de tout liquide dans un procédé utilisant un alcoolate doit être justifiée par la compatibilité réactionnelle, les limites d’impuretés et la procédure de lot approuvée.
Cette distinction est importante lors de la recherche de causes. Un matériau peut être utile au séchage dans une opération tout en étant inadapté à un système réactionnel en raison de sa fonctionnalité hydroxyle, des effets du solvant, du risque de contamination ou des exigences de séparation en aval. Les équipes procédé ne doivent pas substituer des matériaux simplement parce qu’ils sont connus pour absorber l’eau.
Protéger les opérateurs lors du raccordement, de l’échantillonnage et du nettoyage
La protection du personnel doit couvrir les éclaboussures, le contact corrosif et la possibilité de résidus réactifs. L’équipement de protection exact doit respecter la fiche de données de sécurité en vigueur et l’évaluation des risques du site, mais les travaux exigent généralement des gants résistants aux produits chimiques adaptés à la tâche, une protection des yeux et du visage, des vêtements de protection et des mesures adaptées aux poussières ou vapeurs associées à la forme du produit et à la méthode de transfert.
L’échantillonnage mérite une attention particulière, car il rompt souvent le système fermé. Utilisez un dispositif d’échantillonnage sec et compatible, et réduisez au minimum la durée pendant laquelle le conteneur ou le récipient reste ouvert à l’atmosphère. Le retour des résidus d’échantillon dans le conteneur d’origine doit être évité, sauf si la procédure approuvée l’autorise explicitement ; cette pratique peut introduire une contamination qui n’est pas apparente au moment de l’échantillonnage.
En cas de déversement, n’appliquez pas d’eau comme méthode de nettoyage par défaut. Isolez la zone, empêchez le matériau d’atteindre les canalisations ou les surfaces humides et suivez la procédure d’urgence spécifique au produit. Les intervenants doivent comprendre si le rejet concerne un solide sec, une solution, un résidu contaminé ou un matériau déjà en réaction avec l’humidité. La méthode de réponse la plus sûre dépend de cet état et de la quantité concernée.
Intégrer la vérification aux opérations courantes
Les programmes de manipulation les plus robustes rendent le contrôle de la sécheresse visible et reproductible. Les opérateurs doivent pouvoir confirmer l’état du réacteur, de la ligne de transfert, de la source de gaz inerte, de la fermeture du conteneur et de la séquence de chargement avant que le matériau ne soit exposé. Le personnel qualité doit disposer de points d’arrêt définis pour les emballages endommagés, les expositions suspectées à l’humidité, les résultats analytiques hors tendance et les écarts pendant le transfert.
Il est également utile d’examiner les écarts afin d’identifier des tendances plutôt que de traiter chaque événement comme isolé. Des constats répétés autour d’un point de raccordement, d’une relève d’équipe, d’un emplacement de stockage ou d’une pratique de nettoyage peuvent révéler une faiblesse du système. Les actions correctives peuvent impliquer des modifications d’équipement, des enregistrements de séchage plus clairs, des critères de purge révisés ou une meilleure séparation des activités de maintenance à base d’eau et des zones de manipulation sensibles à l’humidité.
Lorsque la réaction présente une plage de fonctionnement thermique ou stœchiométrique étroite, la décision finale d’utiliser un conteneur mis en cause doit être fondée sur une évaluation qualité documentée, et non sur son seul aspect. Le maintien de cette discipline aide à éviter qu’un écart mineur de stockage ou de transfert ne devienne un problème de qualité de lot ou un incident de manipulation réactive.
Laissez un message
Si vous êtes intéressé par nos produits et souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dès que possible.