





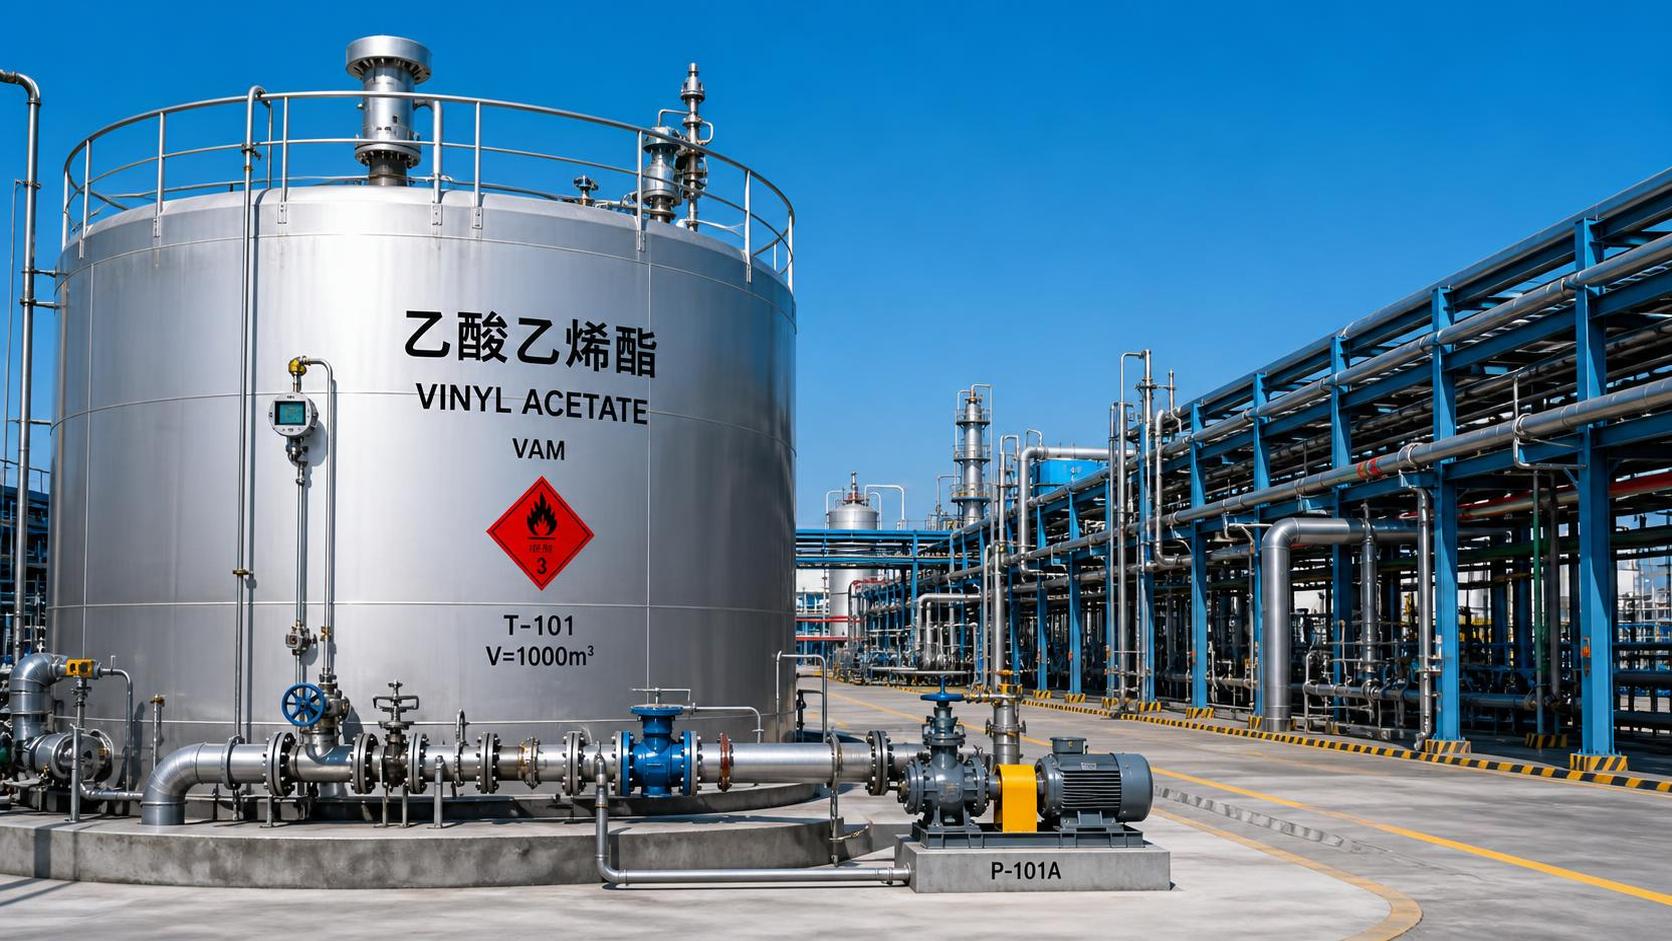
Facteurs de stockage et de manipulation de l’acétate de vinyle qui protègent la qualité des polymères en émulsion
Le stockage et la manipulation de l’acétate de vinyle influencent directement la qualité des polymères en émulsion, la sécurité sur le lieu de travail et la constance de la production. Pour les responsables du contrôle qualité et de la sécurité, il est essentiel de comprendre les principaux risques tels que l’exposition à la température, l’épuisement de l’inhibiteur, la contamination et les pratiques de transfert inappropriées.
Ce guide présente les facteurs pratiques qui contribuent à maintenir la stabilité de l’acétate de vinyle depuis la livraison jusqu’à son utilisation, afin de garantir des performances fiables des polymères et des opérations chimiques plus sûres.
Pourquoi le contrôle du stockage a un effet direct sur la qualité des polymères
Le monomère d’acétate de vinyle n’est pas simplement une matière première reçue à stocker jusqu’à ce que la production en ait besoin. Son état peut changer pendant le transport, le stockage en cuve, l’échantillonnage et le transfert.
Dans la production de polymères en émulsion, même de légères variations de la qualité du monomère peuvent affecter la vitesse de réaction, la distribution granulométrique, l’efficacité de conversion, la viscosité, la couleur, l’odeur et la stabilité du produit fini.
La question centrale du contrôle qualité est de savoir si le matériau reste chimiquement stable, propre, suffisamment inhibé et conforme aux spécifications de procédé approuvées avant son chargement dans le réacteur.
La polymérisation imprévue constitue le risque le plus grave lié au stockage. Elle peut générer de la chaleur, de la pression, des dépôts, des conduites de transfert obstruées, une réduction du volume utilisable et un écart de qualité du matériau.
Les responsables de la sécurité doivent considérer la stabilité du monomère à la fois comme une question de qualité de procédé et comme une mesure de prévention des pertes de confinement. Les contrôles qui protègent la qualité réduisent souvent simultanément les risques opérationnels.
Une approche de gestion rigoureuse commence par des critères d’acceptation définis, des conditions de stockage vérifiées, une rotation claire des stocks et des actions documentées lorsque les limites de température, d’inhibiteur ou d’apparence sont dépassées.
La température est la première condition à surveiller attentivement
La température est l’un des facteurs les plus importants pour le stockage et la manipulation de l’acétate de vinyle, car des températures élevées accélèrent la consommation de l’inhibiteur et augmentent la probabilité d’auto-polymérisation.
Les cuves de stockage doivent être protégées de l’exposition directe au soleil, des sources de chaleur à proximité, des conduites de vapeur et des emplacements mal ventilés susceptibles de retenir la chaleur par temps chaud.
La surveillance de la température doit être continue pour les cuves de stockage en vrac lorsque cela est réalisable. Les données de tendance enregistrées sont plus utiles que des relevés manuels occasionnels, car elles révèlent une montée progressive de la température avant qu’une condition d’alarme ne se développe.
Les équipes qualité et sécurité doivent établir des plages de fonctionnement normales, des seuils d’alerte, des seuils d’escalade et des instructions claires pour le personnel de production, de maintenance, d’entreposage et d’intervention d’urgence.
Une augmentation soudaine de la température exige une investigation avant le transfert du matériau. Les causes potentielles comprennent une réaction chimique, une contamination, le frottement de la pompe, une exposition à une source de chaleur externe, une défaillance de l’instrumentation ou une circulation restreinte.
Ne vous fiez pas à une seule mesure de température pour évaluer un problème. Comparez la température de la cuve, la température ambiante, les conditions de livraison récentes, l’âge du stock et l’historique des températures.
La protection par inhibiteur doit être gérée comme un paramètre de qualité
L’acétate de vinyle est généralement fourni avec un inhibiteur afin de réduire le risque de polymérisation pendant le stockage et le transport. Le niveau d’inhibiteur doit rester dans les spécifications approuvées par le fournisseur.
Les performances de l’inhibiteur peuvent être affectées par la température, la durée de stockage, les conditions d’oxygène, la contamination et les pratiques de manipulation antérieures. Il ne faut jamais supposer que la certification initiale reste suffisante indéfiniment.
Le contrôle à réception doit vérifier le certificat d’analyse, les informations sur l’inhibiteur, l’identité du lot, l’état de l’emballage, la température de livraison ainsi que les exigences relatives à la durée de conservation ou à la période de stockage recommandée.
Pour le stockage à long terme, établissez un programme de recontrôle fondé sur les recommandations du fournisseur, l’expérience du site, les conditions de température saisonnières et les conséquences d’un chargement de réacteur non conforme.
Avant d’ajouter un inhibiteur, de modifier sa concentration ou de mélanger des lots, obtenez des conseils techniques auprès du fournisseur du produit ou d’un spécialiste qualifié en chimie. Un traitement incorrect peut entraîner des problèmes de procédé ou de conformité.
Les équipes opérationnelles doivent également comprendre que le contrôle de l’inhibiteur ne remplace pas le contrôle de la température. Un monomère correctement inhibé peut néanmoins devenir dangereux lorsqu’il est exposé à des conditions de stockage défavorables.
Prévenir la contamination pendant l’échantillonnage, le transfert et l’utilisation des cuves
La contamination est une cause fréquente de comportement de polymérisation inexpliqué et de performances variables des polymères en émulsion. L’eau, les oxydants, les acides, les alcalis, les résidus métalliques, les cargaisons précédentes et les produits de nettoyage nécessitent un contrôle attentif.
Des cuves, flexibles de transfert, pompes, raccords et équipements d’échantillonnage dédiés sont préférables lorsque le volume de production le justifie. Les équipements partagés nécessitent des procédures documentées de nettoyage, d’inspection et de libération des conduites.
Les outils d’échantillonnage doivent être propres, secs, compatibles et correctement étiquetés. Les échantillons doivent être prélevés selon des procédures approuvées qui limitent l’exposition, évitent la contamination et préservent la qualité représentative du matériau.
Ne retournez les échantillons non utilisés que lorsque les procédures du site l’autorisent expressément. Dans de nombreuses opérations, le retour du matériau échantillonné dans la cuve principale crée une voie de contamination inutile.
Le nettoyage des cuves doit être planifié avec soin, car l’humidité résiduelle ou les traces de produit de nettoyage peuvent affecter la livraison suivante d’acétate de vinyle. La vérification du nettoyage doit inclure la confirmation du séchage et de la compatibilité.
Les bras morts des conduites de transfert méritent une attention particulière. Le monomère stagnant peut vieillir différemment du stock en vrac, perdre l’efficacité de son inhibiteur, former des dépôts ou contaminer le prochain lot de production.
Contrôler l’oxygène et l’atmosphère des cuves sans créer de nouveaux risques
La gestion de l’atmosphère des cuves doit suivre la fiche de données de sécurité du fournisseur, les normes d’ingénierie de l’usine et les exigences réglementaires locales. La méthode sélectionnée doit soutenir les performances de l’inhibiteur et le contrôle sûr des vapeurs.
Certains inhibiteurs de monomères nécessitent de l’oxygène pour fonctionner efficacement. Une inertisation excessive sans examen technique peut réduire les performances de stabilisation et créer un faux sentiment de protection.
Dans le même temps, une entrée d’air non contrôlée peut augmenter les émissions de vapeurs, l’entrée d’humidité et les préoccupations liées à l’inflammabilité. L’équilibre approprié dépend du système d’inhibiteur et de la conception du stockage.
Les responsables qualité doivent confirmer que les systèmes d’évent, les dispositifs pare-flammes, les contrôles pression-vide et les équipements de contrôle des émissions sont entretenus et adaptés aux conditions de fonctionnement prévues.
Toute modification impliquant l’inertage à l’azote, le cheminement des évents, les réglages de pression de cuve ou la récupération des vapeurs doit être évaluée via des procédures de gestion des modifications avant sa mise en œuvre.
Les enregistrements doivent identifier la stratégie d’atmosphère de la cuve, le service responsable, la fréquence d’inspection, la réponse aux alarmes et la base technique. Cela évite que les différentes équipes utilisent des hypothèses incohérentes.
Utiliser la rotation des stocks pour éviter les risques de qualité liés à l’âge
Le contrôle des stocks selon le principe premier entré, premier sorti est essentiel pour l’acétate de vinyle, car un stockage prolongé peut accroître l’exposition aux cycles de chaleur, à l’épuisement de l’inhibiteur, aux possibilités de contamination et aux erreurs de manipulation physique.
Chaque cuve, fût ou conteneur intermédiaire doit être traçable par fournisseur, numéro de lot, date de réception, statut des essais, emplacement de stockage et date limite d’utilisation approuvée.
Le personnel d’entrepôt a besoin d’une identification visuelle simple du statut des matériaux. Les étiquettes doivent distinguer clairement les stocks libérés, mis en quarantaine, échantillonnés, nécessitant un nouveau contrôle, expirés et non conformes.
Les systèmes de stockage en vrac doivent éviter de combiner des résidus anciens avec de nouvelles livraisons sans examen préalable. Un faible volume de fond de cuve vieilli peut influencer l’état d’un volume entrant beaucoup plus important.
Lorsque l’âge du stock approche la limite approuvée, le personnel qualité doit décider s’il convient d’effectuer un nouveau contrôle, de prioriser la consommation, de consulter le fournisseur ou de procéder à une élimination contrôlée.
Cette approche réduit l’incertitude évitable en production et aide les équipes achats à équilibrer la sécurité d’approvisionnement avec une capacité de stockage réaliste, plutôt que de surcommander des stocks de monomères sensibles.
Les pratiques de transfert peuvent protéger à la fois les personnes et le produit
Avant de décharger ou de transférer l’acétate de vinyle, les opérateurs doivent vérifier l’identité de la cuve de réception, la capacité disponible, l’alignement des conduites, les dispositions de mise à la terre, la compatibilité des matériaux et la température actuelle de la cuve.
Les procédures de transfert doivent inclure une confirmation formelle entre les équipes logistiques, d’entreposage, de production et de qualité. L’acheminement erroné d’un monomère vers une cuve incompatible peut rapidement devenir un incident majeur.
Étant donné que le matériau est inflammable, des mesures de contrôle de l’électricité statique sont nécessaires. Les exigences de liaison équipotentielle et de mise à la terre doivent être appliquées de manière cohérente aux cuves, camions, pompes, flexibles et conteneurs portables.
Le choix de la pompe et les conditions de fonctionnement sont également importants. Une recirculation excessive, un frottement mécanique, un débit restreint ou une pompe fonctionnant à sec peuvent générer de la chaleur et compromettre des conditions de manipulation sûres.
Les opérateurs doivent inspecter les flexibles et les raccordements afin de détecter les fuites, décolorations, gonflements, dépôts et raccords endommagés avant utilisation. Les réparations temporaires ne doivent pas remplacer la maintenance d’équipements compatibles.
Les monomères connexes peuvent nécessiter une discipline similaire. Par exemple, lestyrène exige également un stockage tenant compte de l’inhibiteur, des températures contrôlées et une gestion attentive des risques de polymérisation.
Définir des essais de libération reflétant les besoins réels des polymères en émulsion
L’examen du certificat à lui seul n’est pas toujours suffisant avant l’utilisation en production. Le plan de libération doit refléter la sensibilité de la formulation de polymère en émulsion et les risques associés à la durée de stockage.
Les contrôles typiques peuvent inclure l’apparence, la couleur, la teneur en eau, la concentration d’inhibiteur, la pureté, l’acidité et tout paramètre spécifique au client influençant le comportement de polymérisation ou les performances du produit fini.
La fréquence des essais doit augmenter après une exposition anormale à la température, un stockage prolongé, des incidents de transfert, la maintenance des équipements, une contamination suspectée ou des écarts observés dans des lots de polymères précédents.
Les équipes qualité doivent suivre les résultats à réception et avant utilisation par fournisseur, lot, durée de stockage, saison, cuve et performance du polymère fini. Les tendances révèlent souvent les problèmes avant que les spécifications ne soient dépassées.
Lorsqu’un résultat est douteux, isolez le matériau et évitez les essais de production informels. Une investigation structurée est généralement moins coûteuse que la contamination d’un réacteur, d’une ligne ou d’un stock de produits finis.
La communication avec les fournisseurs est plus efficace lorsqu’elle est étayée par des faits. Partagez les détails du lot, l’historique de stockage, les résultats analytiques, les photographies, les données de température et les effets observés sur le procédé.
Établir des responsabilités claires et une préparation aux urgences
Un stockage fiable dépend de responsabilités coordonnées. Les achats confirment les sources approuvées, la qualité contrôle le statut de libération, les opérations gèrent les transferts, la maintenance protège l’intégrité des équipements et la sécurité régit les contrôles des risques.
Les procédures écrites doivent définir qui peut autoriser l’utilisation après un écart. Cela évite les décisions dictées par la pression lorsque les calendriers de production entrent en conflit avec des preuves de qualité incomplètes.
La planification d’urgence doit traiter les déversements, les rejets de vapeur, l’exposition au feu, la surpression des cuves, les augmentations anormales de température et les polymérisations suspectées. Le personnel a besoin d’instructions pratiques d’escalade, et non de simples déclarations générales.
Les exercices doivent tester la communication entre les équipes du site et les prestataires logistiques externes. Les chauffeurs-livreurs et les sous-traitants doivent comprendre les règles de déchargement propres au site, les contacts d’urgence et les actions interdites.
Des audits périodiques doivent vérifier que les pratiques réelles correspondent aux procédures écrites. Concentrez-vous sur les relevés de température, les enregistrements de stock, la discipline d’échantillonnage, l’identification des conduites, les équipements d’urgence et les actions correctives en retard.
Une gestion stable des monomères s’obtient par une exécution systématique, et non par des inspections isolées. C’est la cohérence entre les équipes et les sites qui protège la qualité des polymères au fil du temps.
Conclusion : traiter la stabilité de l’acétate de vinyle comme un procédé contrôlé
Pour les responsables du contrôle qualité et de la sécurité, un stockage efficace de l’acétate de vinyle constitue un moyen concret de protéger la constance des polymères en émulsion, de réduire le potentiel d’incidents et d’éviter des pertes de matières premières évitables.
Les contrôles à plus forte valeur sont simples : gérer la température, maintenir la protection par inhibiteur, prévenir la contamination, effectuer la rotation des stocks, vérifier les conditions de transfert et recontrôler le matériau lorsque l’historique de stockage crée une incertitude.
Un partenaire fiable d’approvisionnement en produits chimiques soutient également ces contrôles grâce à un sourcing traçable, une documentation complète, une qualité de produit stable et des pratiques de livraison alignées sur les exigences de manipulation du site.
Lorsque ces facteurs sont gérés comme un système interconnecté, les équipes peuvent prendre de meilleures décisions de libération, protéger les performances du réacteur et maintenir des opérations chimiques plus sûres et plus prévisibles.
Laissez un message
Si vous êtes intéressé par nos produits et souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dès que possible.